Типичные процессы литья пластмасс под давлением
В самом сердце промышленности точность и инновации неразрывно связаны. Здесь мы не просто создаём формы, мы создаём возможности. Представьте себе кусок сырья, превращённый технологиями в калейдоскоп инструментов, деталей и произведений искусства. Это не магия, это искусство литья под давлением.
Ниже приведены распространенные классификации технологических процессов литья пластмасс:
Литье под давлением: литье под давлением, литье с закладными элементами, двойное литье под давлением, процесс литья под давлением микропены, нанолитье под давлением (NMT).
Выдувное формование: выдувное формование, полое выдувное формование (экструзионное выдувное формование, инжекционное выдувное формование, выдувное формование с растяжением).
Экструзионное формование
1. Литье под давлением
(1) Литье под давлением
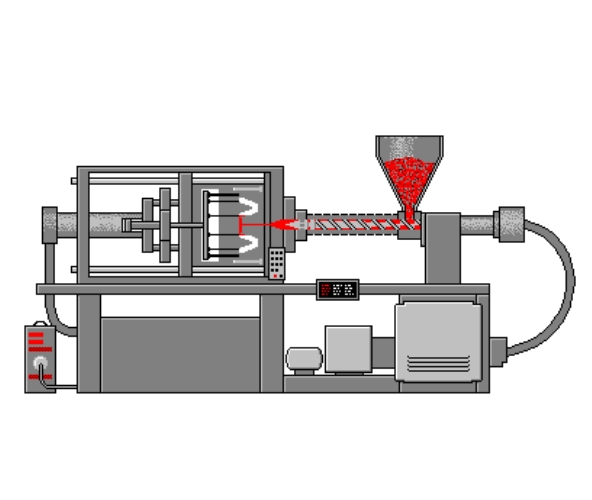
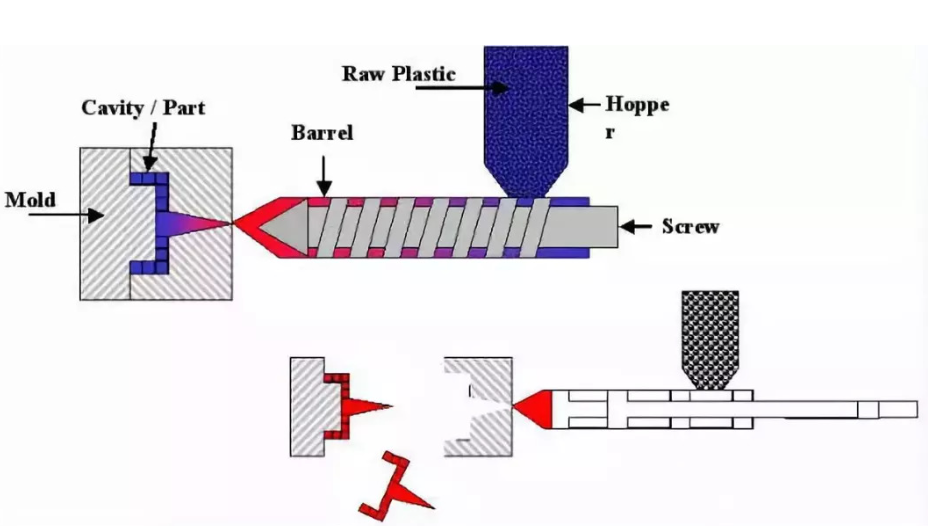
Литье под давлением: Принцип заключается в добавлении гранулированного или порошкообразного сырья в бункер литьевой машины, сырье нагревается и плавится в текучем состоянии, перемещается шнеком или поршнем литьевой машины через сопло и систему заливки в полость формы, затвердевает и принимает форму внутри полости формы. Факторы, влияющие на качество литья под давлением: давление впрыска, время впрыска, температура впрыска.
Технические характеристики
Преимущество | дефект |
| 1.СКороткий цикл формования, высокая эффективность производства, простота автоматизации. 2.Сформа сложной формы, точного размера, с металлическими или неметаллическими вставками из пластиковых деталей. 3.ПКачество продукции стабильное. 4.Широкий диапазон адаптации | 1. Цена оборудования для литья под давлением выше. 2ЯСтруктура литьевой формы сложна. 3. ХВысокая себестоимость производства, длительный производственный цикл, не подходит для мелкосерийного производства отдельных пластиковых деталей. |
ПриложениеВ сегменте промышленной продукции компания ABBYLEE, занимающаяся литьем пластмасс под давлением, выпускает следующие изделия: медицинские принадлежности, товары для дома, кухонные принадлежности, корпуса электрооборудования (фены, пылесосы, мешалки для продуктов и т. д.), игрушки и игры, различные изделия автомобильной промышленности, а также детали многих других изделий.
(2)Вставка
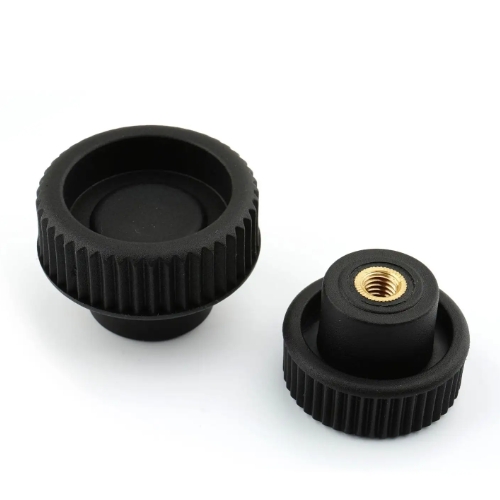
Литье с закладными элементами: Литье с закладными элементами подразумевает впрыскивание смолы в пресс-форму после предварительной подготовки закладных элементов из различных материалов, после чего расплавленный материал и закладные элементы отверждаются, образуя единый процесс формования изделия.
Технические характеристики
1. Предварительное формирование комбинации нескольких вставок делает последующую обработку комбинации элементов изделия более рациональной.
2. Легкость формования смолы, изгиба, а также жесткость, прочность и термостойкость металла могут быть дополнены сочетанием прочных и сложных металлопластиковых интегрированных изделий.
3. В частности, благодаря использованию комбинации смоляной изоляции и металлической проводимости, формованное изделие может выполнять основные функции электротехнических изделий.
4. Для изделий, изготовленных методом жесткого литья, резиновая уплотнительная прокладка на изделиях, изготовленных методом гибкого эластичного литья, благодаря литью под давлением матрицы в единое целое, позволяет избежать сложной операции по установке уплотнительного кольца и упрощает автоматическую сборку на последующих этапах.
(3)Двойное литье под давлением
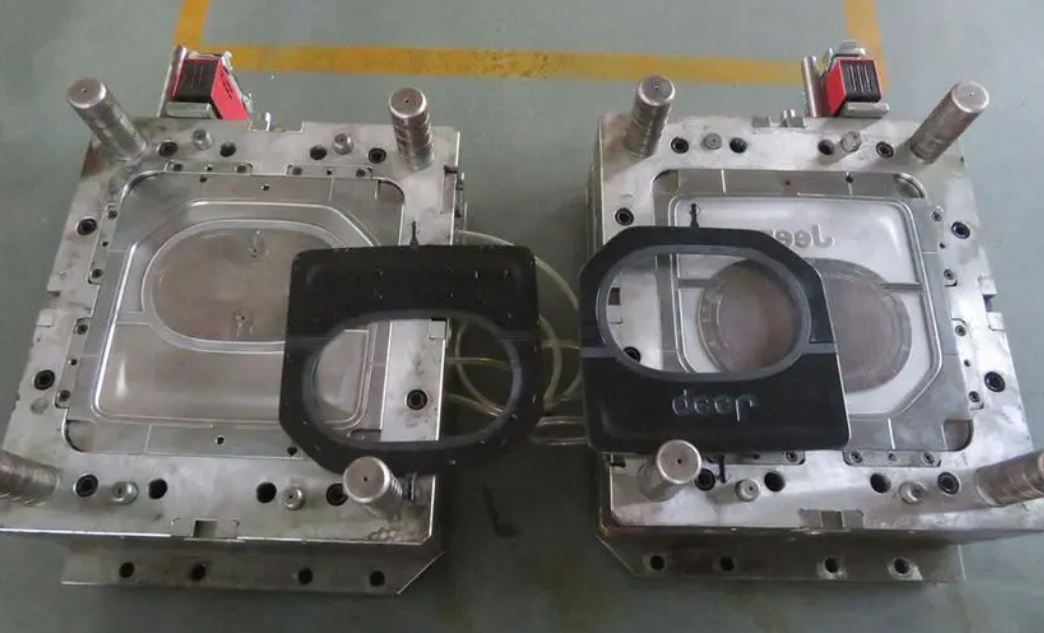
Двойное литье под давлением: это метод литья, при котором в одну и ту же форму впрыскиваются два вида пластика разных цветов. Это позволяет получить пластик двух разных цветов, а также придать пластиковым деталям правильные или неправильные муаровые узоры, что повышает практичность и эстетику изделий.
Технические характеристики
1. В качестве основного материала можно использовать низковязкие материалы для снижения давления впрыска.
2. С учетом требований охраны окружающей среды, в качестве основного материала можно использовать переработанные вторичные материалы.
3. В зависимости от характеристик применения, например, при изготовлении толстого внешнего слоя используется мягкий материал, сердцевины — твердый материал, или же для уменьшения веса сердцевины может использоваться пенополиэтилен.
4. Для снижения затрат можно использовать материалы более низкого качества.
5. В качестве материала внешней или внутренней оболочки можно использовать дорогостоящие материалы, обладающие особыми поверхностными свойствами, такими как способность препятствовать воздействию электромагнитных волн, высокая проводимость и другие, что позволяет повысить эксплуатационные характеристики изделия.
6. Соответствующий материал внешней оболочки и материал сердечника могут снизить остаточное напряжение формованного изделия, повысить механическую прочность или улучшить свойства поверхности изделия.
(4) Процесс литья под давлением микропены
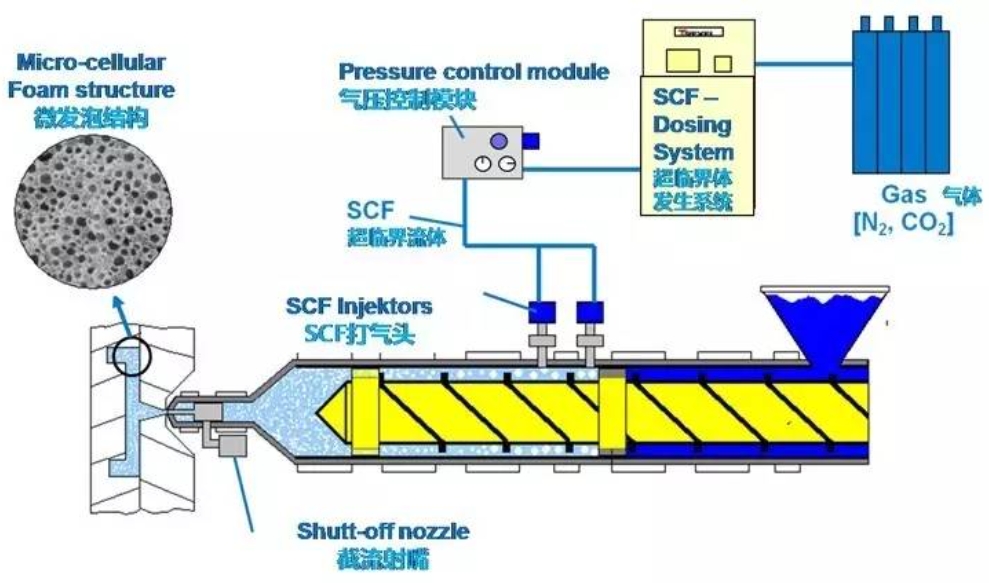
Процесс микропористого литья под давлением: это инновационная технология точного литья под давлением, основанная на расширении пор для заполнения изделия и завершения формования детали при низком и среднем давлении. Процесс микропористого вспенивания можно разделить на три этапа: сначала сверхкритическая жидкость (диоксид углерода или азот) растворяется в термоплавком клее для образования однофазного раствора; затем через переключающее сопло в полость формы впрыскивается жидкость при низкой температуре и давлении. Снижение температуры и давления приводит к нестабильности молекул, что приводит к образованию большого количества зародышей пузырьков в изделии, которые постепенно увеличиваются в размерах, образуя крошечные отверстия.
Технические характеристики
1. Точное литье под давлением.
2. Преодоление многочисленных ограничений традиционного литья под давлением позволяет значительно снизить вес деталей и сократить цикл литья.
3. Значительно улучшает деформацию при изгибе и стабильность размеров деталей.
Приложение
Приборная панель автомобиля, дверная панель, воздуховод кондиционера и т. д.
(5) Нанолитье под давлением (NMT)
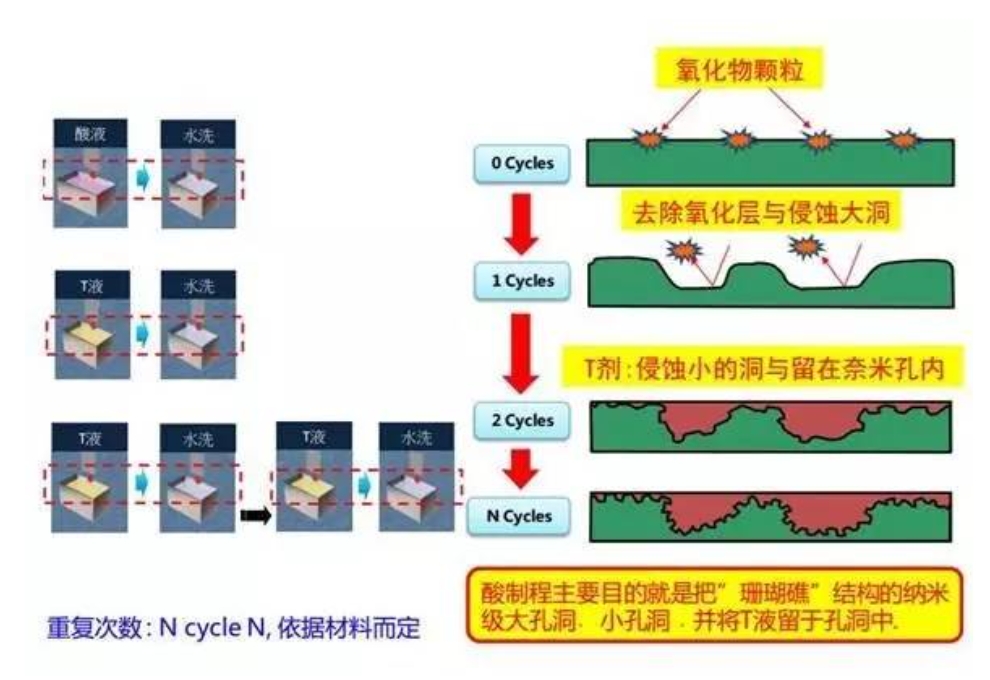
Наноформование (НМТ): это метод конструирования металла и пластика с использованием нанотехнологий. После нанообработки металлической поверхности пластик непосредственно впрыскивается в нее, образуя единое целое. Технология наноформования подразделяется на два типа процессов в зависимости от расположения пластика:
1. Пластик для предотвращения появления дефектов при литье под давлением.
2. Пластик для внешнего вида цельнолитой детали.
Технические характеристики
1. Изделие имеет текстуру, напоминающую металл.
2. Конструкция механизма изделия упрощена, что делает изделие легче, тоньше, короче и компактнее, а также более экономичным по сравнению с методом обработки на станках с ЧПУ.
3. Снижение производственных затрат и обеспечение высокой прочности склеивания, а также значительное сокращение использования сопутствующих расходных материалов.
Применимые металлические и полимерные материалы
1. Алюминий, магний, медь, нержавеющая сталь, титан, железо, оцинкованный лист, латунь.
2. Алюминиевый сплав обладает высокой адаптивностью, включая серии от 1000 до 7000.
3. Смола, включая PPS, PBT, PA6, PA66, PPA.
4. Полифениленсульфид (PPS) обладает особенно высокой прочностью сцепления (3000 Н/м²).
Приложение
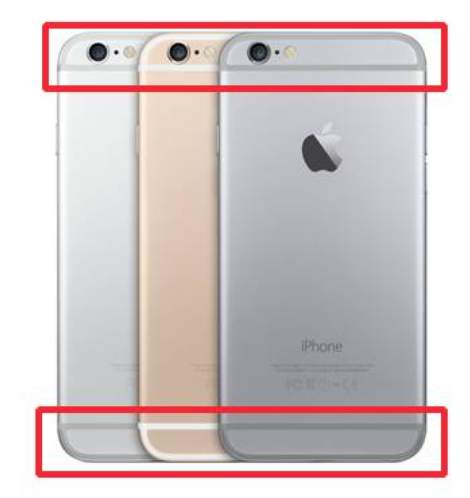
Чехол для мобильного телефона, чехол для ноутбука и т. д.
2. Выдувное формование
Выдувное формование: это метод, при котором расплавленное термопластичное сырье выдавливается из экструдера в форму, а затем в него подается воздух. Расплавленное сырье расширяется под действием давления воздуха, прилегает к стенкам полости формы, а затем охлаждается и затвердевает, принимая желаемую форму изделия.
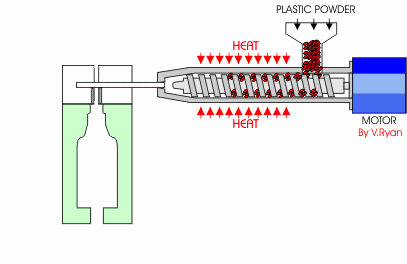
Выдувное формование подразделяется на пленочное и полое выдувное формование:
(1) Выдувное формование пленки
Технология выдувного формования пленки заключается в экструзии расплавленного пластика из круглого зазора головки экструдера в цилиндрическую тонкую трубку, при этом сжатый воздух подается в полость тонкой трубки через центральное отверстие головки, превращая тонкую трубку в трубчатую пленку большего диаметра (обычно называемую пузырьковой трубкой), а затем сворачивается после охлаждения.
(2) полое выдувное формование
Выдувное формование полых изделий — это технология вторичного формования, при которой резиноподобная заготовка, запечатанная в полости пресс-формы, с помощью давления газа превращается в полое изделие. Это способ производства полых пластиковых изделий. Существуют различные методы выдувного формования полых изделий, включая экструзионное выдувное формование, инжекционное выдувное формование и вытяжное выдувное формование.
1) Экструзионно-выдувное формование: Экструзионно-выдувное формование заключается в использовании экструдера для экструзии трубчатой заготовки, её закреплении в полости формы и закрытии дна в нагретом состоянии, после чего в полость трубчатой заготовки подается сжатый воздух.
2) Литье под давлением с выдувом: Заготовка изготавливается методом литья под давлением. Заготовка остается в сердечнике пресс-формы, и после закрытия пресс-формы методом выдувного формования через сердечник пресс-формы пропускается сжатый воздух, заготовка выдувается, охлаждается, и готовое изделие получается после извлечения из формы.
Преимущество
Толщина стенок изделия равномерная, допуск по весу невелик, требуется минимальная постобработка, количество отходов невелико; подходит для производства больших партий мелкой, тонкой продукции.
3) Выдувное формование с растяжением: Заготовка, нагретая до температуры растяжения, помещается в форму для выдувного формования, продольное растяжение осуществляется с помощью растягивающего стержня, а поперечное растяжение и выдувание — с помощью сжатого воздуха, таким образом, получается изделие.
Приложение
1. Технология выдувного формования пленки в основном используется для производства пластиковой пленки.
2. Метод выдувного формования полых изделий в основном используется для изготовления полых пластиковых изделий (бутылок, упаковочных бочек, леек, топливных баков, банок, игрушек и т. д.).
3. Экструзионное формование
Экструзионное формование: в основном подходит для формования термопластов, но также подходит для формования некоторых термореактивных и армированных пластиков с хорошей текучестью. Процесс формования заключается в использовании вращающегося шнека для нагрева и расплавления термопластичного сырья, экструзии его из головки с требуемой формой поперечного сечения, последующем окончательном формовании с помощью формовочного пресса, а затем охлаждении и затвердевании в охладителе для получения изделия требуемой формы поперечного сечения.
Технические характеристики
1. Низкая стоимость оборудования.
2. Простота в эксплуатации, лёгкость управления процессом, лёгкость достижения непрерывного автоматизированного производства.
3. Высокая эффективность производства; равномерное и плотное качество продукции.
4. Изделия или полуфабрикаты различной формы могут быть изготовлены путем изменения матрицы головки.
Приложение
В области проектирования изделий экструзионное формование имеет широкое применение. К видам экструзионной продукции относятся трубы, пленки, прутки, моноволокна, плоские ленты, сетки, полые контейнеры, окна, дверные рамы, плиты, оболочки кабелей, моноволокна и другие профили.
Присоединяйтесь к ABBYLEE, чтобы исследовать безграничные чудеса обработки материалов методом литья под давлением и открыть новую эру творчества.




