

產業部落格


塑膠成型的常用工藝
2024-04-18
在工業的核心,精準與創新密不可分。在這裡,我們不僅塑造形狀,更塑造無限可能。試想,一塊原料經由科技轉化,最後成為琳瑯滿目的工具、零件和藝術品。這並非魔法,而是注塑成型的藝術。
以下是塑膠成型過程的常見分類:
射出成型:射出成型、嵌件成型、雙色射出成型、微泡注塑成型製程、奈米註塑成型(NMT)
吹塑成型:吹塑成型、空心吹塑成型(擠出吹塑成型、注塑吹塑成型、拉伸吹塑成型)
擠出成型
1.注塑成型
(1)注塑成型
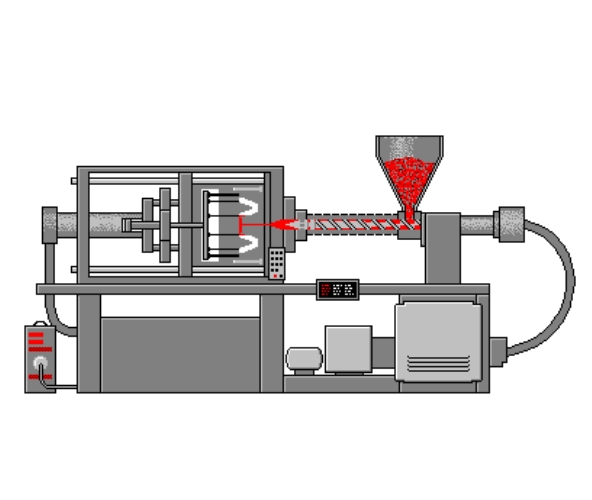
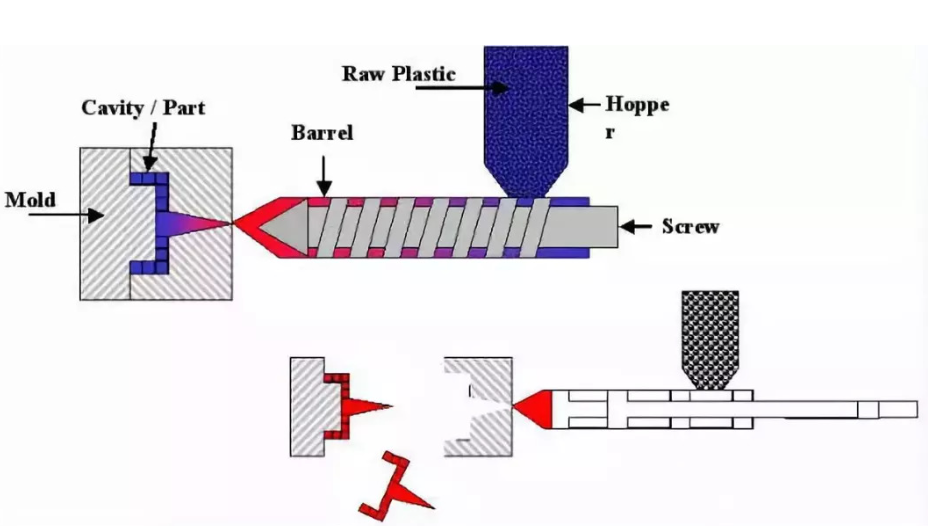
射出成型:其原理是將顆粒狀或粉狀原料加入註塑機的料斗中,原料被加熱熔化成流動狀態,在註塑機螺桿或活塞的驅動下,透過噴嘴和模具澆注系統注入模腔,並在模腔內冷卻成型。影響注塑成型品質的因素有:注射壓力、注射時間和注射溫度。
技術特性
優勢 | 缺點 |
| 1.S成型週期短,生產效率高,易於自動化 2.C形狀複雜、尺寸精確,帶有金屬或非金屬嵌件的塑膠零件 3.P產品品質穩定 4.適應範圍廣 | 1。 注塑設備的價格較高 2。 我射出模具結構複雜 3. H生產成本高,生產週期長,不適合單件小批量塑膠零件生產。 |
應用
在工業產品領域,ABBYLEE 注塑成型的產品包括:醫療用品、家居用品、廚房用品、電器外殼(吹風機、吸塵器、食品攪拌器等)、玩具和遊戲、汽車工業的各種產品以及許多其他產品的零件。
(2)嵌件成型
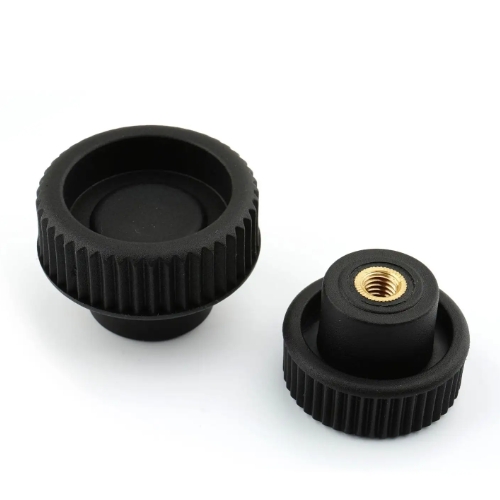
嵌件成型:嵌件成型是指將預先製備的不同材料嵌件注入模具中,熔融材料與嵌件結合固化,形成一體成型的產品製程。
技術特性
1. 多個嵌件的預成型組合使得產品單元組合的後工程設計更合理。
2. 樹脂的易成型性、彎曲性以及金屬的剛性、強度和耐熱性可以透過將堅固而複雜的金屬塑膠一體化產品結合起來來補充。
3. 特別是樹脂絕緣和金屬導電相結合的應用,模塑產品能夠滿足電氣產品的基本功能。
4. 對於剛性成型產品,彎曲彈性成型產品上的橡膠密封墊片,透過注塑成型製成一體化產品,可以省去佈置密封圈的複雜操作,使後處理自動組合更加容易。
(3)雙注塑成型
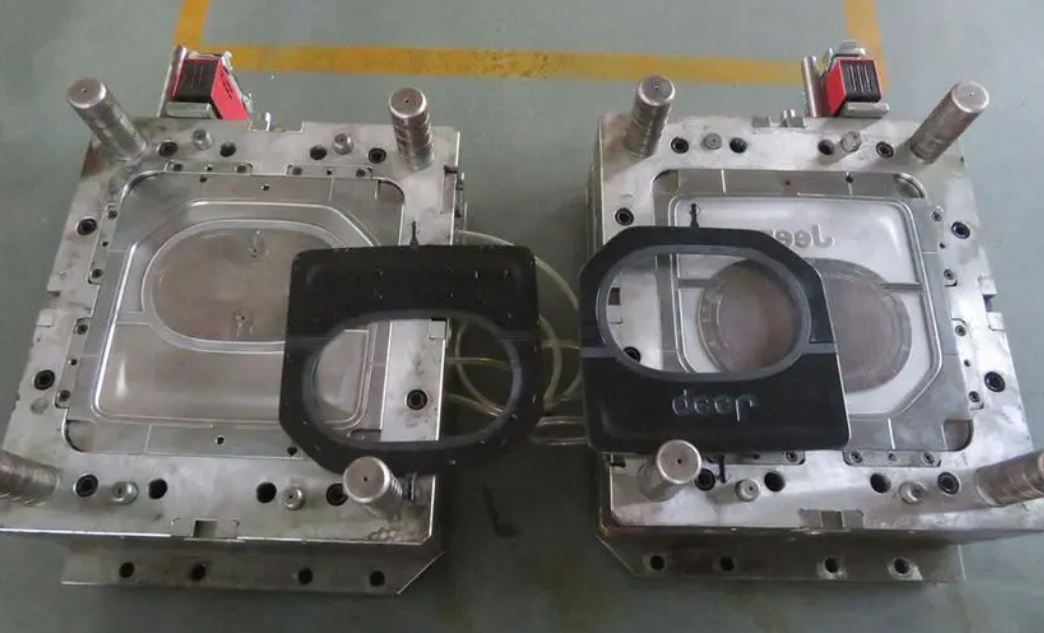
雙色射出成型:是指將兩種不同顏色的塑膠注入同一模具的成型方法。它可以使塑膠呈現兩種不同的顏色,並使塑膠零件呈現規則的圖案或不規則的波紋圖案,從而提高塑膠零件的實用性和美觀性。
技術特性
1.芯材可採用低黏度材料以降低注射壓力。
2. 從環境保護的角度考慮,核心材料可以使用回收的再生材料。
3. 根據不同的使用特性,例如厚實的表皮材料可以使用軟性材料,芯材可以使用硬性材料,或者芯材可以使用泡沫塑膠來減輕重量。
4. 可以使用品質較低的芯材來降低成本。
5. 表層材料或芯材可採用昂貴且具有特殊表面性能的材料,如電磁波幹擾、高導電性等,以提高產品性能。
6. 合適的皮芯材料和芯材可以降低成型產品的殘餘應力,並提高機械強度或產品表面性能。
(4)微泡沫注塑成型工藝
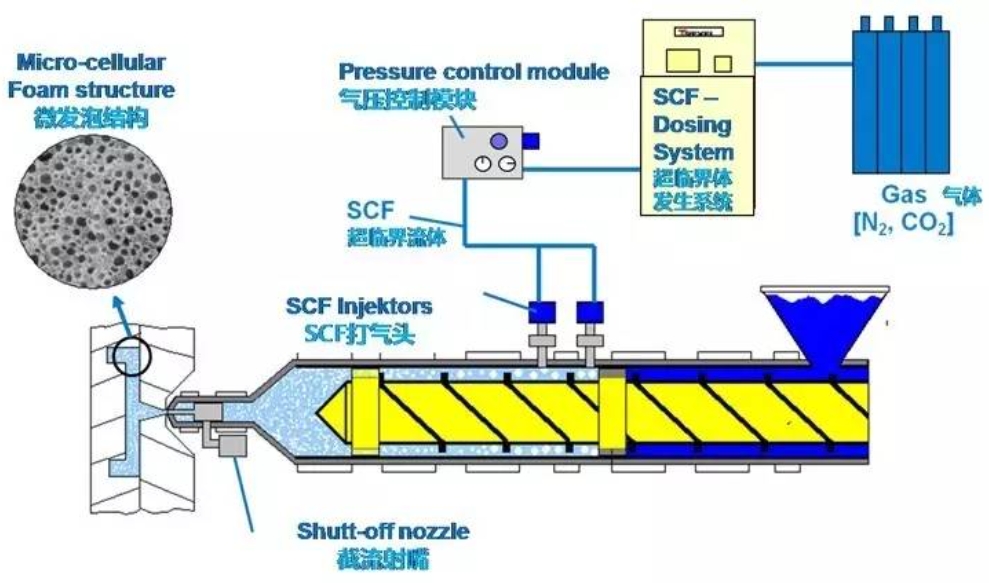
微泡注塑成型製程:是一種創新的精密射出成型技術,它利用孔隙的膨脹來填充產品,並在低中壓下完成零件成型。微泡成型製程可分為三個階段:首先,將超臨界流體(二氧化碳或氮氣)溶解到熱熔膠中,形成單相溶液;然後,透過切換噴嘴,將低溫低壓溶液注入模腔。溫度和壓力的降低導致分子不穩定,從而在產品中形成大量氣泡核,這些氣泡核逐漸生長成微小的孔隙。
技術特性
1.精密注塑成型。
2.突破了傳統射出成型的諸多限制,可以顯著減輕零件重量,縮短成型週期。
3. 大幅改善零件的翹曲變形和尺寸穩定性。
應用
汽車儀錶板、車門面板、空調管路等。
(5)奈米註塑成型(NMT)
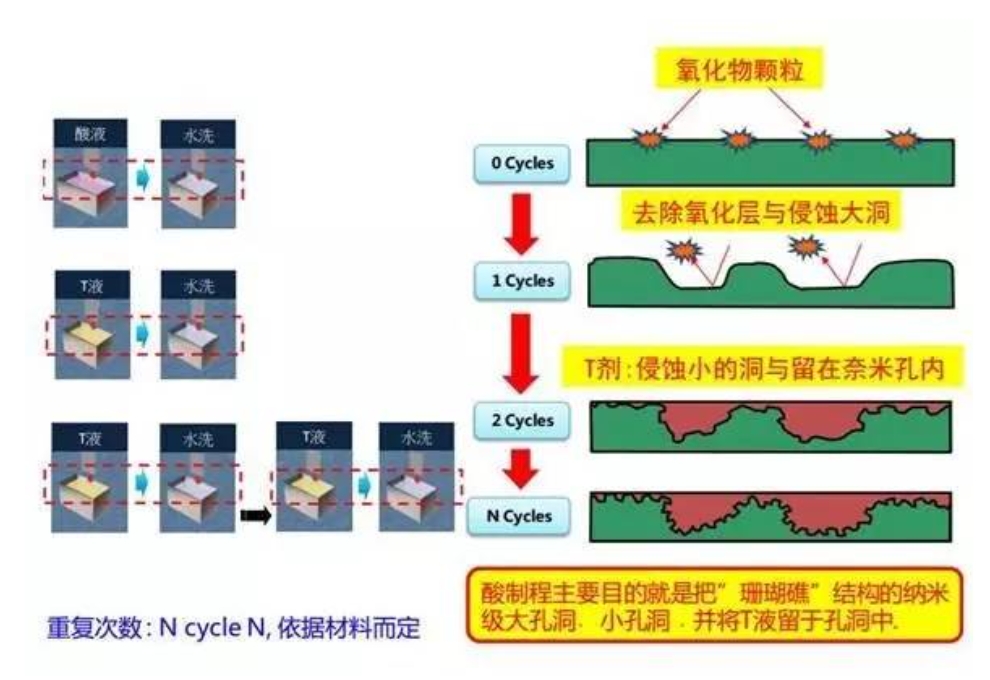
奈米成型技術(NMT):是將金屬和塑膠與奈米技術結合的製造方法。金屬表面經過奈米處理後,將塑膠直接注入金屬表面,使金屬和塑膠融為一體。根據塑膠注入位置的不同,奈米成型技術可分為兩種製程:
1.塑料,用於避免一體成型外觀不明顯
2.用於一體成型外觀的塑料
技術特性
1.該產品具有金屬質感的外觀。
2.產品機構設計簡化,使產品更輕、更薄、更短、更小,比CNC加工方法更具成本效益。
3.降低生產成本,提高黏合強度,並大幅減少相關耗材的使用。
適用的金屬和樹脂材料
1.鋁、鎂、銅、不鏽鋼、鈦、鐵、鍍鋅板、黃銅。
2.鋁合金的適應性很強,包括1000系列至7000系列。
3.樹脂包括PPS、PBT、PA6、PA66、PPA。
4.PPS具有特別強的黏合強度(3000N/c㎡)。
應用
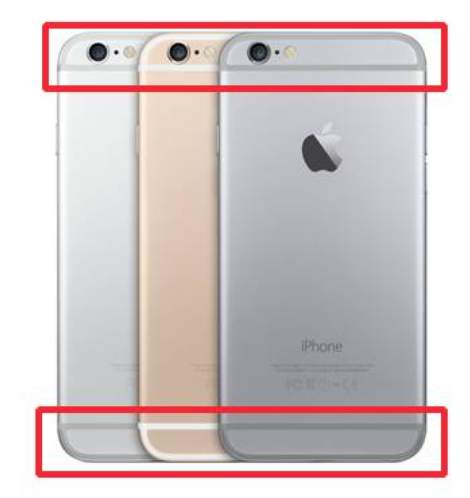
手機殼、筆記型電腦殼等。
2.吹塑成型
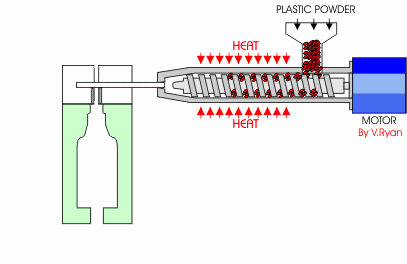
吹塑成型:是將熔融的熱塑性原料從擠出機擠入模具,然後向原料中吹入空氣,熔融的原料在氣壓的作用下膨脹,貼合模腔壁,最後冷卻凝固成所需產品形狀的方法。
吹塑成型分為薄膜吹塑成型與空心吹塑成型兩種:
(1)薄膜吹塑
薄膜吹塑成型是將熔融塑膠從擠出機頭口模的圓形縫隙擠出成圓柱形細管,同時從頭模中心孔向細管腔內吹入壓縮空氣,將細管吹成直徑較大的管狀薄膜(俗稱泡罩管),冷卻後捲繞成型。
(2)空心吹塑
中空吹塑成型是一種二次成型技術,它利用氣體壓力將封閉在模腔內的橡膠狀坯料吹製成中空產品。這是一種生產中空塑膠製品的方法。中空吹塑成型的製造方法多種多樣,包括擠出吹塑成型、注塑吹塑成型和拉伸吹塑成型。
1)擠出吹塑成型: 擠出吹塑成型是利用擠出機擠出管狀坯料,將其夾在模腔中,趁熱蓋住底部,然後將壓縮空氣吹入管狀坯料模腔。
2)射出吹塑成型: 所用坯料是透過注塑成型獲得的。坯料留在模芯中,待模具閉合後,透過吹塑成型,壓縮空氣通過模芯,吹走坯料,冷卻後脫模,即可得到成品。
優勢
產品壁厚均勻,重量公差小,後處理少,廢料角小;適用於大量生產小件精細產品。
3)拉伸吹塑成型: 將加熱到拉伸溫度的鋼坯放入吹塑模具中,用拉伸桿進行縱向拉伸,用吹入的壓縮空氣進行橫向拉伸和吹塑,從而得到產品。
應用
1.薄膜吹塑成型主要用於製造塑膠薄膜。
2.中空吹塑成型主要用於製造中空塑膠製品(瓶子、包裝桶、澆水壺、燃料箱、罐子、玩具等)。
3.擠出成型
擠出成型:主要適用於熱塑性塑膠成型,但也適用於一些流動性良好的熱固性塑膠和增強塑膠的成型。成型過程是利用旋轉螺桿加熱熔化熱塑性塑膠原料,將其從擠出頭擠出成所需截面形狀,再經成型機定型,最後透過冷卻器冷卻固化,最終得到所需截面形狀的產品。
技術特性
1.設備成本低。
2.操作簡單,製程易於控制,易於實現連續自動化生產。
3.生產效率高;產品品質均勻緻密。
4.更換頭部模具,可以形成各種截面形狀的產品或半成品。
應用
在產品設計領域,擠出成型具有很強的適用性。擠出產品種類繁多,包括管材、薄膜、棒材、單絲、扁帶、網狀物、中空容器、窗框、門框、板材、電纜包覆層、單絲型材等。
加入 ABBYLEE,探索射出成型過程的無限奧秘,開啟創意新紀元。