產業新聞
注塑模具的組成型模腔及其應用
2024-04-18
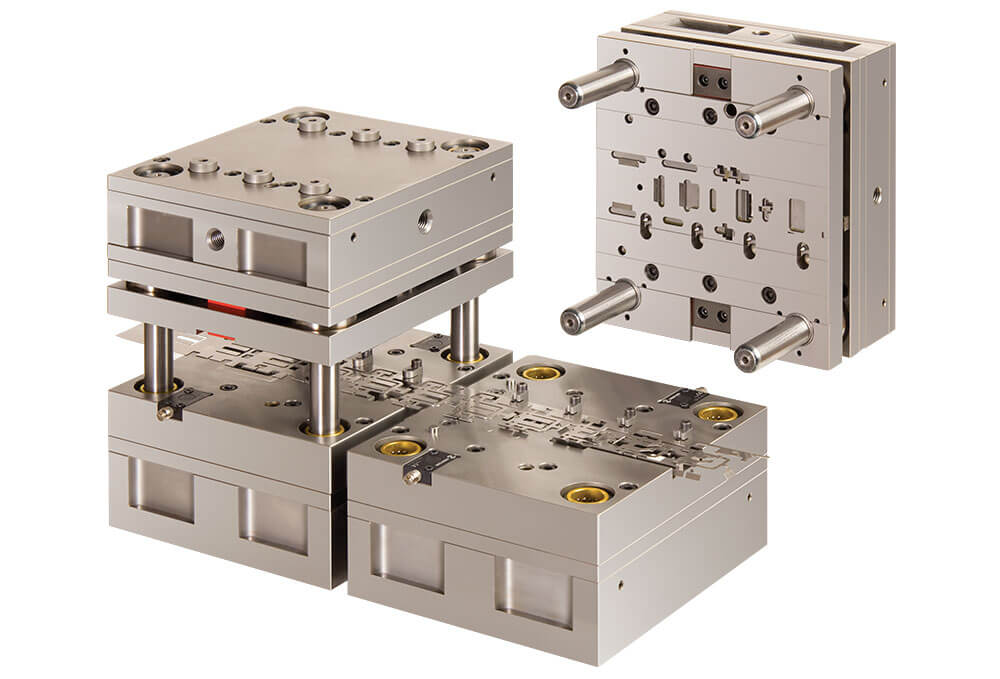
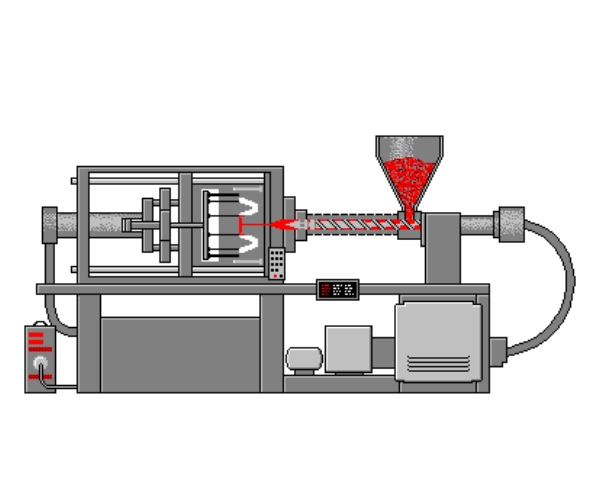
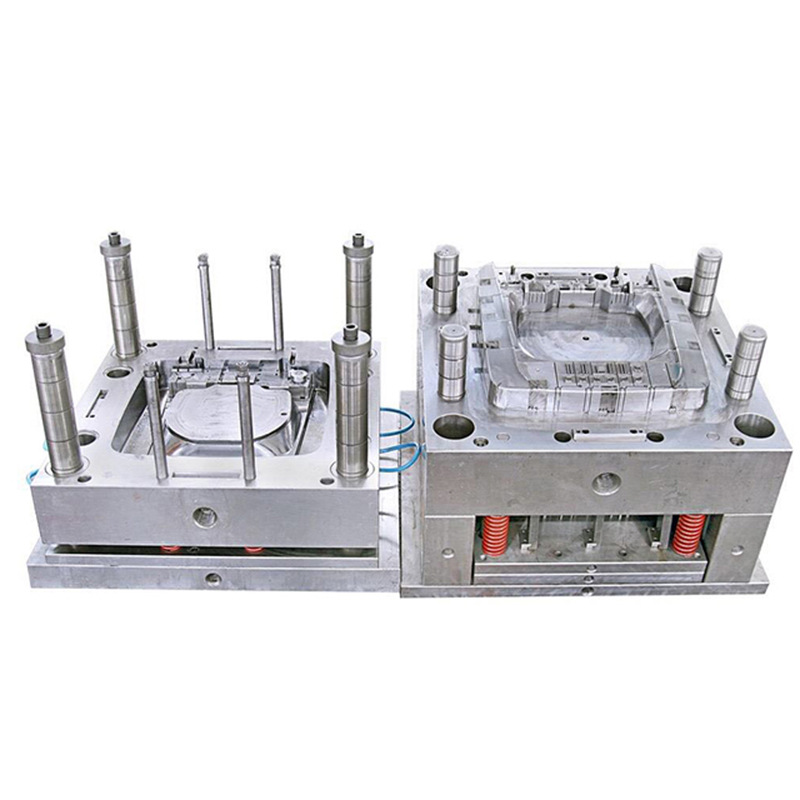
注塑模具是生產塑膠製品的工具,它賦予塑膠製品完整的結構和精確的尺寸。由於其主要生產方法是透過高壓和機械驅動將高溫熔融塑膠注入模具,因此也稱為塑膠射出成型模具。
成分:
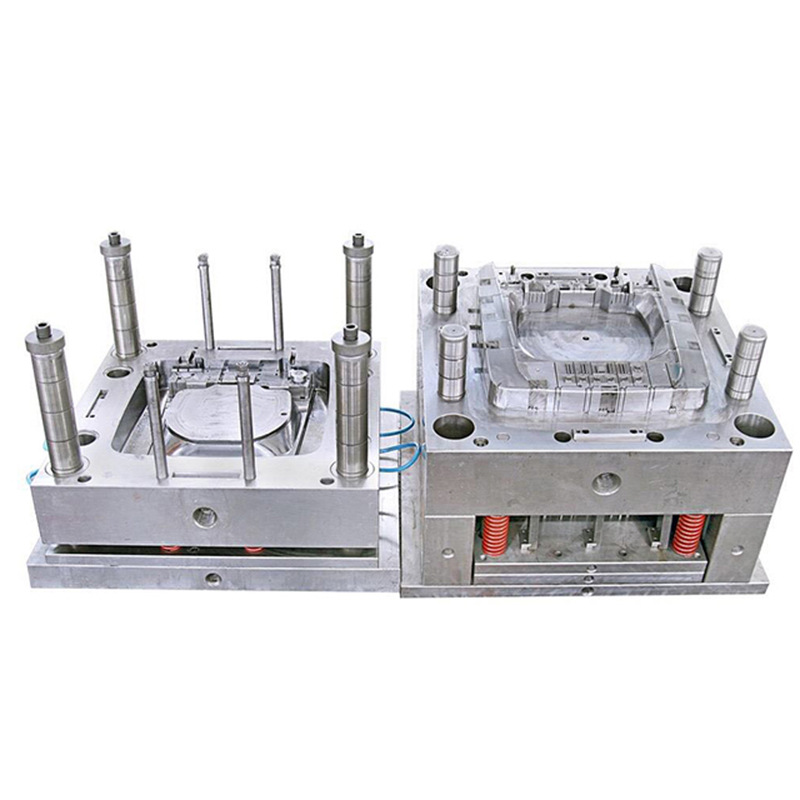
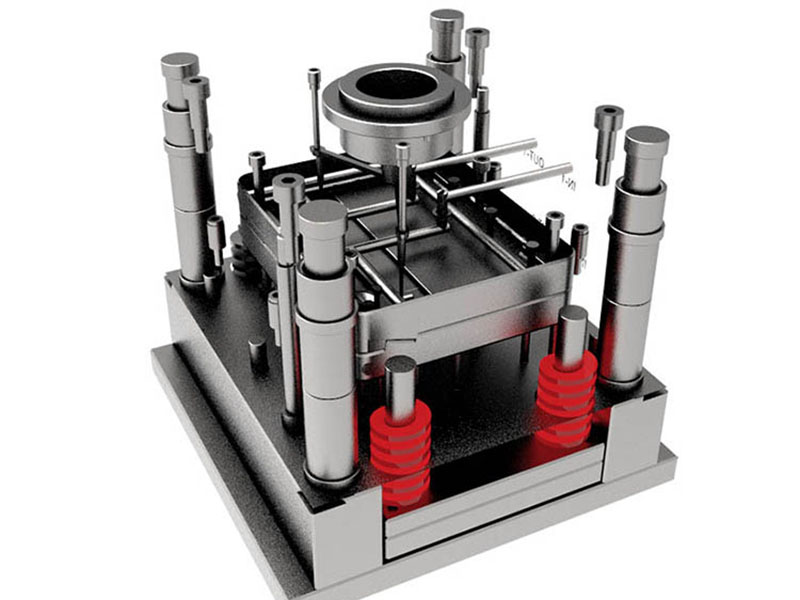
1.澆注系統是指注塑機噴嘴到型腔之間模具內的塑膠流動通道。普通的澆注系統由主通道、流道、澆口、冷料孔等組成。
2.側向分離及芯材拉拔機構。
3.塑膠模具中的導引機構主要具有定位、導向和承受一定側向壓力的功能,以確保動模和定模的精確閉合。模具夾緊導引機構由導柱、導套或導孔(直接在模板上開孔)、定位錐等組成。
4. 頂出裝置主要扮演將工件從模具中頂出的作用,由頂桿或頂管或推板、頂板、頂出固定板、復位桿和拉桿組成。
5. 冷氣和暖氣系統。
6. 排氣系統。
7. 模製件是指構成模腔的各個部件,主要包括:沖模、凹模、型芯、成型桿、成型環、鑲件等。
分類:
依成型特性,射出成型模具分為熱固性塑膠模具及熱塑性塑膠模具;依成型工藝,注塑模具分為沖壓模具、傳遞模具、吹塑模具、澆鑄模具、熱成型模具、熱壓模具、射出模具等。
材料:
模具的材質直接影響冷卻效果。常用的模具材質包括P20鋼、H13鋼、P6鋼、S7鋼、鈹銅合金、鋁、420不銹鋼和414不銹鋼。
空腔:
模腔是模具中預留的、形狀與成型產品相同的空間,用於容納熔融塑料,並在保壓和冷卻後形成產品。這個空間也稱為模腔。通常,為了經濟高效,較小的成品會設計成「多腔模具」。例如,一個模具可以包含多個相同或相似的薄膜模腔,以實現快速生產。
起草角度:
典型的標準拔模斜度為1至2度(1/30至1/60)。深度方面,50至100毫米的模具約為1.5度,100毫米的模具約為1度。加強筋角度不得小於0.5度,厚度不得小於1毫米,以方便模俱生產並延長模具壽命。
當需要增加紋理時,建議角度要比正常情況大。角度最好大於2度,但不應大於5度。
基本款式:
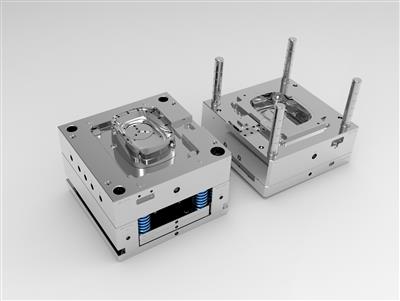
雙板模具是最常用的模具類型,具有成本低、結構簡單、成型週期短等優點。
三板模的流道系統位於料板上。開模時,料板會將流道和襯套中的廢料排出。在三板模中,流道和成品會分別被頂出。
常見類型:
沖壓模具是一種用於冷沖壓加工中將材料加工成零件的專用製程設備,也稱為冷沖壓模。沖壓是一種壓力加工方法,它利用安裝在壓力機上的模具,在室溫下對材料施加壓力,使其分離或塑性變形,從而獲得所需的零件。